ความหนาของหนัง PVC ส่งผลต่อการเย็บกระเป๋าอย่างไร

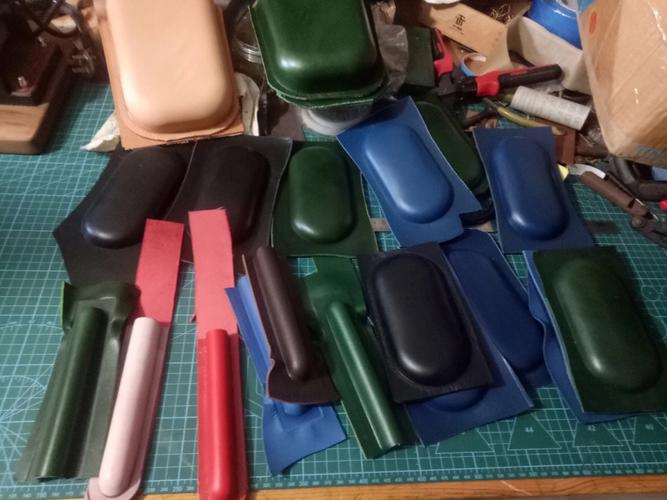
ความหนาของหนัง PVC มีผลมากกว่าความรู้สึกหรือโครงสร้างของกระเป๋า
ในระหว่างการผลิต ความหนาจะเปลี่ยนความง่ายของวัสดุที่ป้อนผ่านจักรเย็บผ้า เข็มเจาะวัสดุอย่างไร ตะเข็บที่เทอะทะขนาดไหน และวิธีการปิดมุมและขอบพับที่สะอาดหมดจด
สิ่งนี้มีความสำคัญอย่างยิ่งเนื่องจากการเย็บกระเป๋าไม่ค่อยเกี่ยวข้องกับหนังสังเคราะห์เพียงชั้นเดียว ตะเข็บอาจรวมหนังพีวีซี ซับใน เสริมแรง โฟม ท่อ และขอบพับ
ด้วยเหตุนี้ความหนาของ ก่อสร้างเย็บครบ มักจะมีความสำคัญมากกว่าความหนาของแผ่นเดียว
หนัง PVC หนาขึ้นทำให้ตะเข็บจำนวนมากขึ้น
วัสดุที่หนาขึ้นโดยทั่วไปจะสร้างร่างกายมากขึ้น แต่ยังเพิ่มปริมาณของวัสดุที่ผ่านบริเวณเย็บผ้า
ตะเข็บธรรมดาอาจมีสองชั้น:
หนังพีวีซี+หนังพีวีซี
แต่ขอบกระเป๋าแบบพับอาจมี:
หนัง PVC พับ + เสริม + ซับ + พับอีกชั้น
วัสดุที่มีขนาดเพียง 1.0 มม. เป็นแผ่นเดียวจึงสามารถสร้างส่วนการเย็บที่หนาขึ้นได้หลังจากพับและจัดชั้น
สิ่งนี้สามารถส่งผลกระทบต่อ:
- การเคลื่อนไหวแบบกดเท้า
- การเจาะเข็ม
- ตะเข็บ
- ตะเข็บ
- เลี้ยวโค้ง
- การพับขอบ
- การติดตั้งฮาร์ดแวร์
นี่คือเหตุผลที่ผู้ผลิตกระเป๋าควรประเมินพื้นที่การเย็บที่หนาที่สุดของผลิตภัณฑ์จริง แทนที่จะทดสอบเฉพาะชั้นเดียวแบบเรียบ
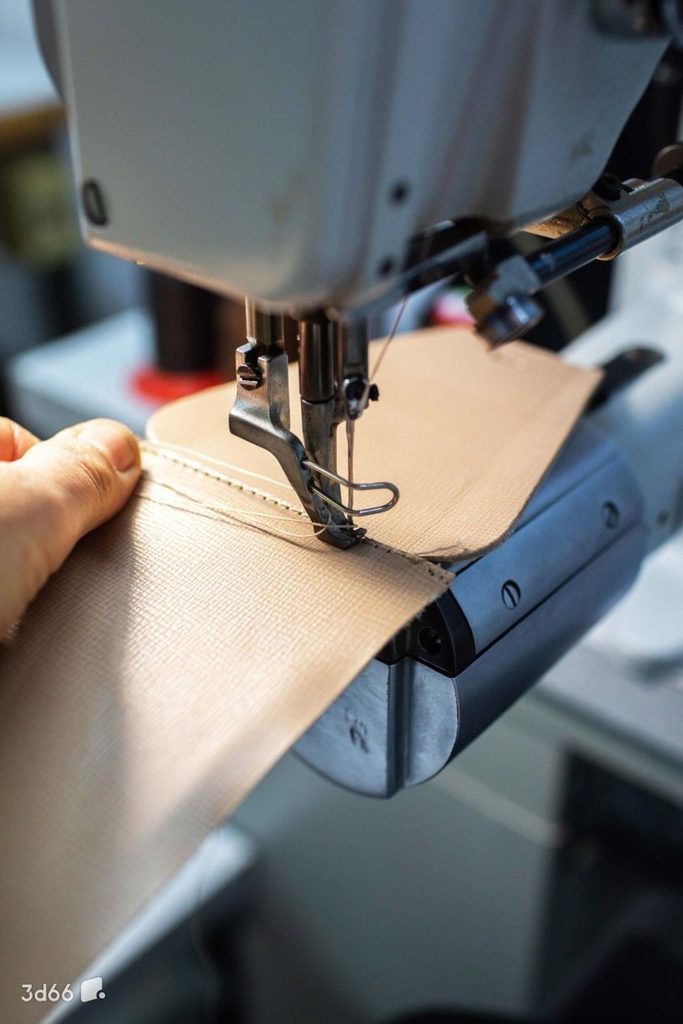
ความหนาเปลี่ยนเข็มและพฤติกรรมการเย็บ
เมื่อความหนาของวัสดุเพิ่มขึ้น เข็มจะต้องผ่านการเคลือบพีวีซี ผ้าสำรอง และบางครั้งก็เพิ่มชั้นเพิ่มเติมอีกหลายชั้น
หากการตั้งค่าการเย็บไม่ตรงกับวัสดุ ปัญหาอาจรวมถึง:
- เย็บแผล
- ความยาวตะเข็บไม่เท่ากัน
- การโก่งเข็ม
- รูตะเข็บขนาดใหญ่
- เครื่องหมายพื้นผิว
- ด้ายแตก
- การจัดแนวตะเข็บไม่ดี
หนังสังเคราะห์ที่บางมากสามารถสร้างปัญหาที่แตกต่างกันได้
หากวัสดุอ่อนเกินไปหรือยืดหยุ่นเกินไปสำหรับการตั้งค่าเครื่อง วัสดุอาจเคลื่อนที่ระหว่างการตัดเย็บ ทำให้ชั้นเปลี่ยน
ความสัมพันธ์จึงไม่ใช่แค่:
หนากว่า = เย็บยาก
พฤติกรรมการตัดเย็บขึ้นอยู่กับ:
ความหนา + การสนับสนุน + ความแข็งของวัสดุ + จำนวนชั้น + การตั้งค่าเครื่อง
ผ้าสำรองมีความสำคัญอย่างยิ่งเนื่องจากมีอิทธิพลต่อการยืดและป้อนอาหารระหว่างการตัดเย็บ
ดูรายละเอียดเพิ่มเติมได้ที่ ผ้าสำรองเปลี่ยนหนังพีวีซีสำหรับกระเป๋าอย่างไร.
ความหนามีผลต่อส่วนประกอบกระเป๋าต่างกัน
ไม่ใช่ทุกส่วนของกระเป๋าที่ต้องการความหนาของวัสดุเท่ากัน
| ส่วนประกอบกระเป๋า | การพิจารณาเย็บผ้า |
|---|---|
| แผงตัวถังหลัก | ต้องอาศัยเสถียรภาพแม้กระทั่งการให้อาหาร |
| เป้าเสื้อกางเกง | ต้องการความยืดหยุ่นเพียงพอสำหรับส่วนโค้งและมุม |
| พนัง | อาจต้องการการพับที่สะอาดโดยไม่ต้องเทกองมากเกินไป |
| จัดการ | มักประกอบด้วยชั้นพับหลายชั้น |
| รัด | พื้นที่ตะเข็บหนาสามารถพัฒนาได้หลังจากการเสริมแรง |
| แผงด้านล่าง | อาจรวมหนังเสริมแรงแข็ง |
| การส่งเสียงแหลม | ต้องใช้วัสดุที่มีความยืดหยุ่นรอบรัศมีแคบ |
| ชิ้นส่วนพับเล็ก | ความหนาส่วนเกินอาจทำให้ขอบเสร็จสิ้นได้ยาก |
ตัวอย่างเช่น วัสดุที่ทำงานได้ดีสำหรับแผงด้านหน้าแบบแบนขนาดใหญ่อาจรู้สึกใหญ่เกินไปเมื่อพับรอบที่จับหลายครั้ง
ในทำนองเดียวกัน หนัง PVC ที่บางกว่าอาจเย็บได้ง่ายกว่ารอบส่วนโค้งที่คับแคบ แต่อาจต้องใช้การเสริมแรงภายในเพิ่มเติมเพื่อให้ได้โครงสร้างที่ต้องการ
ความหนาที่ดีที่สุดจึงขึ้นอยู่กับส่วนประกอบเฉพาะมากกว่าประเภทกระเป๋าโดยรวมเท่านั้น
การพับสามารถคูณความหนาที่มีประสิทธิภาพ
ปัญหาการตัดเย็บที่พบบ่อยที่สุดปัญหาหนึ่งปรากฏขึ้นเมื่อพับหนังสังเคราะห์
พิจารณาหนัง PVC ขนาด 1.0 มม.
การพับสองครั้งที่เรียบง่ายสามารถสร้างวัสดุได้ประมาณหลายมิลลิเมตรก่อนที่จะเพิ่มซับในหรือแผงอื่น
ที่สี่แยกตะเข็บ จักรเย็บผ้าอาจเคลื่อนจากส่วนที่บางไปเป็นกองที่หนากว่ามาก
สิ่งนี้สามารถนำไปสู่:
- ความยาวตะเข็บไม่เท่ากัน
- การเอียงแบบกดเท้า
- ตะเข็บไม่ตรง
- เลี้ยวเข้าโค้งยาก
- การบีบอัดพื้นผิวที่มองเห็นได้
การดิ้นรนหรือลดความหนาของพื้นที่พับที่ซ่อนอยู่บางครั้งอาจช่วยได้
อย่างไรก็ตาม การละเล่นจะเหมาะสมหรือไม่นั้นขึ้นอยู่กับโครงสร้างและการสนับสนุนของ PVC การกำจัดวัสดุที่มากเกินไปอาจทำให้แผ่นหลังอ่อนลงหรือทำให้บริเวณที่พับไม่เท่ากัน
อีกทางเลือกหนึ่งคือการปรับรูปแบบเพื่อไม่ให้ชั้นวัสดุที่ไม่จำเป็นทับซ้อนกันที่จุดเดียวกัน
สมรรถนะการตัดเย็บที่ดีจึงขึ้นอยู่กับทั้ง การเลือกวัสดุและการก่อสร้างลวดลาย.
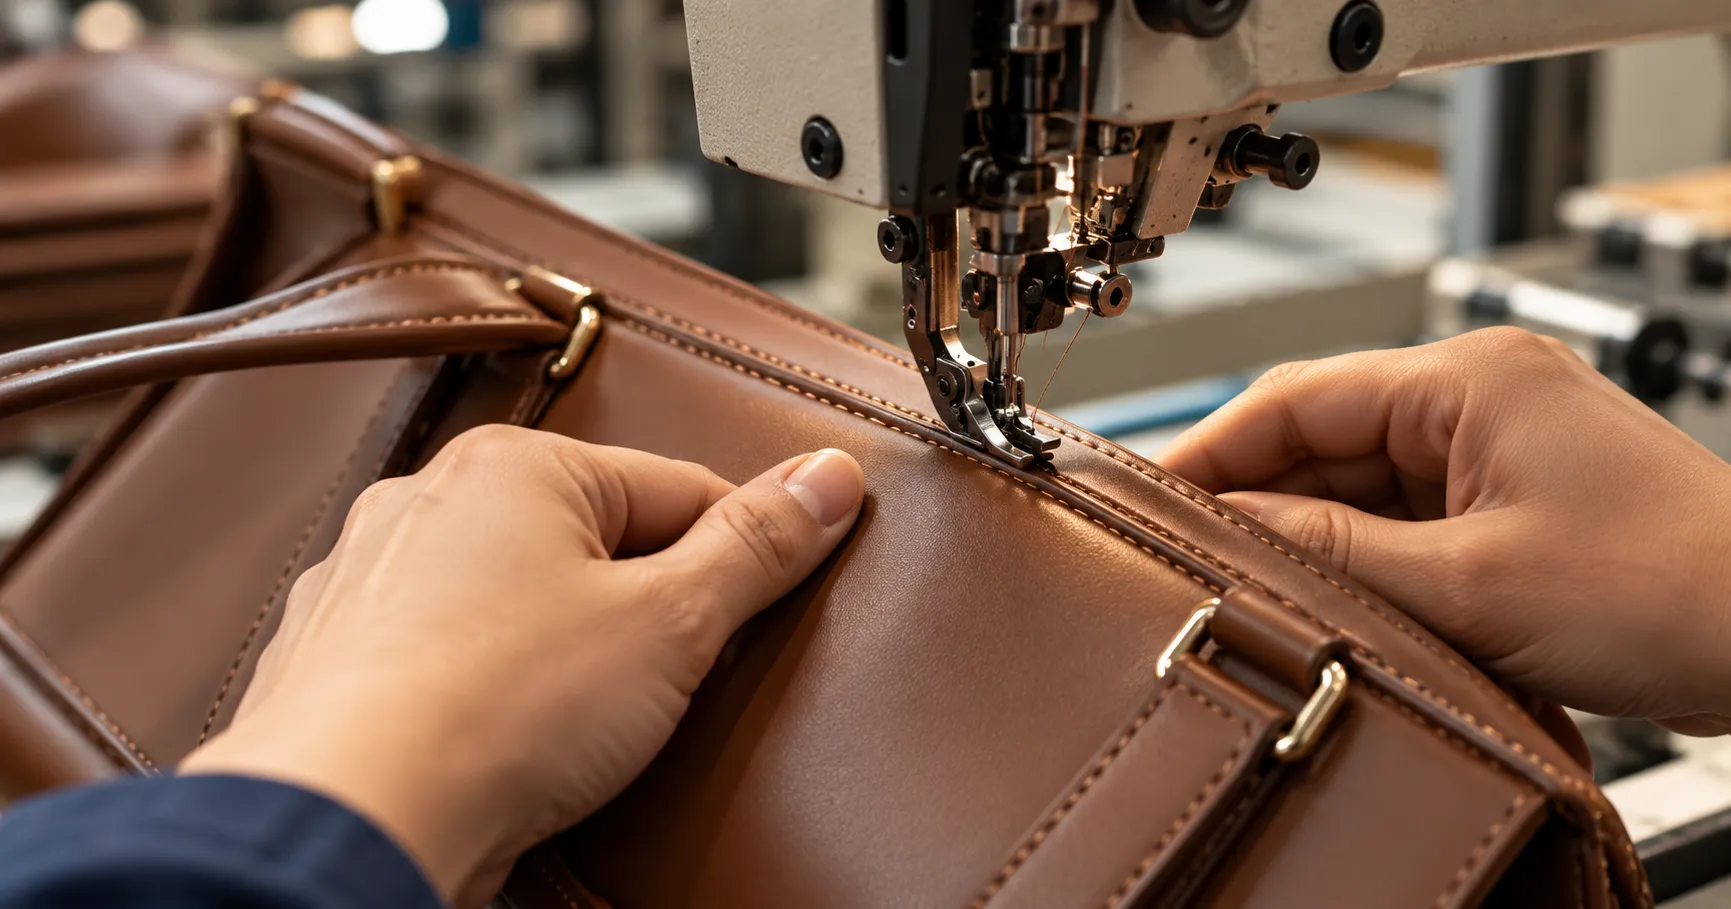
ทดสอบการก่อสร้างจริงก่อนการผลิตจำนวนมาก
สวอตช์แบนขนาดเล็กไม่เพียงพอที่จะตัดสินประสิทธิภาพการตัดเย็บ
ก่อนอนุมัติหนัง PVC สำหรับการผลิตกระเป๋า ให้ทำตัวอย่างโดยใช้การก่อสร้างจริง
ทดสอบ:
- ตะเข็บตรง
- ตะเข็บโค้ง
- ขอบพับ
- มุม
- มือจับหรือสายรัด
- ทางแยกหลายชั้น
- ท่อเมื่อจำเป็น
ใช้ที่ตั้งใจไว้:
- จักรเย็บผ้า
- เข็ม
- ด้าย
- Stitch length
- การเรียงเป็นแนว
- การเสริมกำลัง
- โฟม
- ซึ่งยึดติด
จากนั้นตรวจสอบว่าวัสดุให้อาหารเท่ากันหรือไม่และตะเข็บยังคงเรียบหลังจากเย็บหรือไม่
ให้ความสนใจเป็นพิเศษกับพื้นที่ที่หลายชั้นมาบรรจบกัน
ลำดับการทดสอบที่มีประโยชน์คือ:
ตัวอย่างแบบแบน → ตัวอย่างพับ → ตะเข็บหลายชั้น → แผงกระเป๋าตัวแทน → ต้นแบบ
สิ่งนี้ระบุปัญหาการเย็บผ้าได้เร็วกว่าการค้นพบหลังจากวัสดุจำนวนมากได้เข้าสู่การผลิตแล้ว
สำหรับกระบวนการอนุมัติวัสดุที่กว้างขึ้น โปรดดูที่ วิธีทดสอบหนังสังเคราะห์ก่อนผลิตกระเป๋า.
เมื่อเลือก หนังพีวีซีสำหรับกระเป๋าและกระเป๋าเดินทางความหนาจึงควรพิจารณาร่วมกับโครงสร้างรอง ความยืดหยุ่น และการก่อสร้างการตัดเย็บขั้นสุดท้าย
Xiangze Leather Supplies กระเป๋าหนัง PVC ในความหนาที่แตกต่างกัน ลายพื้นผิว และโครงสร้างสำรองสำหรับกระเป๋าถือ กระเป๋าเป้ กระเป๋าเดินทาง และเครื่องประดับแฟชั่น ตัวอย่างสามารถประเมินได้โดยใช้โครงสร้างถุงที่ตั้งใจไว้ก่อนที่จะยืนยันข้อกำหนดจำนวนมาก