PVC 가죽 두께가 가방 재봉에 미치는 영향

PVC 가죽 두께는 가방의 느낌이나 구조보다 훨씬 더 많은 영향을 미칩니다.
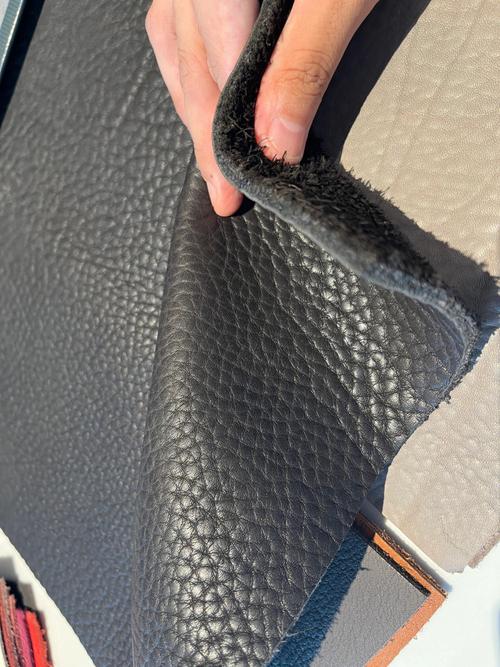
생산 과정에서 두께는 재봉틀을 통해 재료가 얼마나 쉽게 공급되는지, 바늘이 재료를 관통하는 방법, 부피가 큰 이음새가 어떻게 되는지, 모서리와 접힌 가장자리를 얼마나 깔끔하게 마무리할 수 있는지 변경합니다.
가방 재봉에는 합성 가죽의 한 층만 포함되는 경우가 거의 없기 때문에 이것은 특히 중요합니다. 이음매는 PVC 가죽, 라이닝, 보강, 폼, 배관 및 접힌 가장자리를 결합할 수 있습니다.
이러한 이유로 의 두께 봉제 완료 한 장의 두께보다 종종 더 중요합니다.
더 두꺼운 PVC 가죽은 더 많은 솔기 부피를 만듭니다
더 두꺼운 재료는 일반적으로 더 많은 몸체를 생성하지만 재봉 영역을 통과하는 재료의 양도 증가시킵니다.
간단한 솔기는 두 개의 레이어를 포함할 수 있습니다.
PVC 가죽 + PVC 가죽
그러나 접힌 가방 가장자리에는 다음이 포함될 수 있습니다.
접힌 PVC 가죽 + 보강 + 안감 + 또 다른 접힌 층
따라서 단일 시트로 1.0mm에 불과한 재료는 접고 레이어링한 후 훨씬 더 두꺼운 재봉 섹션을 만들 수 있습니다.
This can affect:
- 노루발 움직임
- 바늘 침투
- 스티치 일관성
- 솔기 모양
- 모서리 돌리기
- 가장자리 접기
- 하드웨어 설치
그렇기 때문에 가방 제조업체는 평평한 단일 레이어만 테스트하는 것보다 실제 제품의 가장 두꺼운 봉제 영역을 평가해야 합니다.
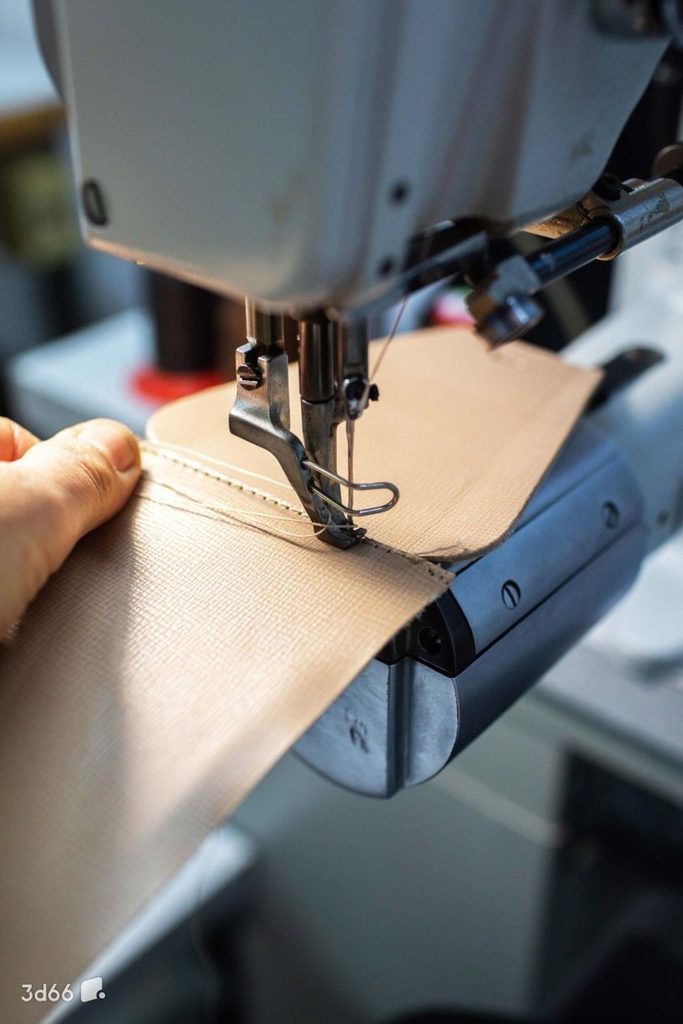
두께 변경 바늘 및 스티칭 동작
재료 두께가 증가함에 따라 바늘은 더 많은 PVC 코팅, 백킹 패브릭 및 때로는 여러 추가 레이어를 통과해야 합니다.
재봉 설정이 재료와 일치하지 않으면 문제가 발생할 수 있습니다.
- 건너 뛴 스티치
- 고르지 않은 스티치 길이
- 바늘 변형
- 큰 스티치 구멍
- 표면 마킹
- 스레드 파손
- 불량한 솔기 정렬
매우 얇은 합성 가죽은 다른 문제를 일으킬 수 있습니다.
재봉 중에 재료가 너무 부드럽거나 유연한 경우 재봉 중에 이동하여 레이어가 이동할 수 있습니다.
따라서 관계는 단순히 다음이 아닙니다.
더 두꺼운 = 바느질이 더 어렵습니다
대신 바느질 행동은 다음에 따라 달라집니다.
두께 + 뒷면 + 재료 경도 + 레이어 수 + 기계 설정
백킹 패브릭은 재봉 중에 재료가 늘어나고 공급되는 방식에 영향을 미치기 때문에 특히 중요합니다.
자세한 내용은 를 참조하십시오 백킹 패브릭이 가방용 PVC 가죽을 어떻게 변경하는지.
두께는 다른 가방 구성 요소에 다르게 영향을 미칩니다
가방의 모든 부분이 동일한 재료 두께를 필요로 하는 것은 아닙니다.
| 가방 구성품 | 재봉 고려 |
|---|---|
| 본체 패널 | 안정적이고 심지어 수유가 필요합니다 |
| 거싯 | 곡선과 모서리에 대한 충분한 유연성이 필요합니다 |
| 플랩 | 과도한 벌크 없이 깨끗한 접힘이 필요할 수 있습니다 |
| 핸들 | 종종 여러 개의 접힌 레이어가 포함됩니다 |
| 견장 | 보강 후 두꺼운 솔기 영역이 발생할 수 있습니다 |
| 하단 패널 | 가죽과 뻣뻣한 보강재를 결합할 수 있습니다 |
| 관 | 좁은 반경 주변에 유연한 재료가 필요합니다 |
| 작은 접힌 부품 | 과도한 두께는 가장자리를 마무리하기 어렵게 만들 수 있습니다 |
예를 들어, 큰 평평한 전면 패널에 잘 작동하는 재료는 손잡이 주위에 여러 번 접을 때 너무 부피가 커질 수 있습니다.
마찬가지로, 더 얇은 PVC 가죽은 좁은 곡선 주위에 꿰매기가 더 쉬울 수 있지만 원하는 구조를 달성하기 위해 추가 내부 보강이 필요할 수 있습니다.
따라서 최상의 두께는 전체 가방 유형이 아닌 특정 구성 요소에 따라 다릅니다.
폴딩은 유효 두께를 곱할 수 있습니다
합성 피혁을 접었을 때 가장 흔한 재봉 문제 중 하나가 나타납니다.
1.0mm PVC 가죽을 고려하십시오.
간단한 이중 접힘은 라이닝, 보강 또는 다른 패널이 추가되기 전에 이미 약 수 밀리미터의 재료를 생성할 수 있습니다.
이음매 교차로에서 재봉틀은 갑자기 비교적 얇은 부분에서 훨씬 더 두꺼운 스택으로 이동할 수 있습니다.
이것은 다음으로 이어질 수 있습니다.
- 고르지 않은 스티치 길이
- 노루발 틸팅
- 잘못 정렬된 솔기
- 어려운 코너 회전
- 보이는 표면 압축
숨겨진 접힌 부분의 두께를 빼앗거나 줄이는 것이 때때로 도움이 될 수 있습니다.
그러나 스카이빙이 적합한지 여부는 PVC 구조 및 지지에 달려 있습니다. 과도한 재료 제거는 뒷면을 약화시키거나 접힌 부분을 고르지 않게 만들 수 있습니다.
또 다른 옵션은 불필요한 재료 레이어가 같은 지점에서 겹치지 않도록 패턴을 조정하는 것입니다.
따라서 좋은 재봉 성능은 둘 다에 달려 있습니다 재료 선택 및 패턴 구성.
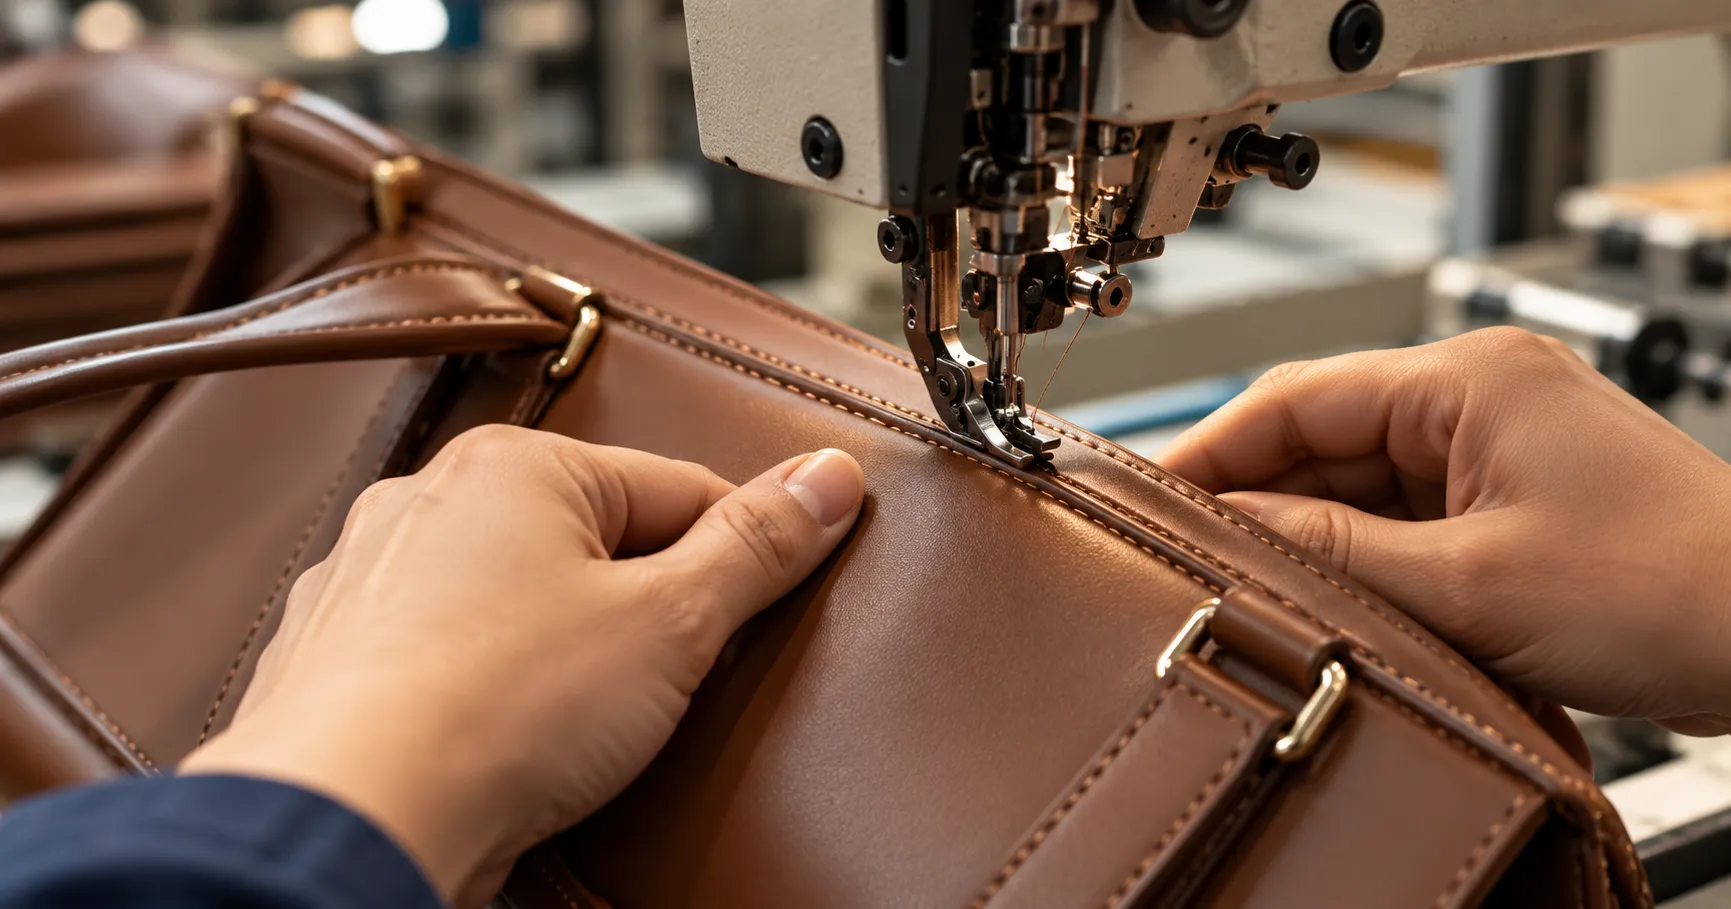
대량 생산 전에 실제 재봉 건설을 테스트하십시오
작은 평평한 견본만으로는 재봉 성능을 판단하기에 충분하지 않습니다.
가방 생산을 위해 PVC 가죽을 승인하기 전에 실제 구조를 사용하여 샘플을 만드십시오.
테스트:
- 스트레이트 솔기
- 곡선 솔기
- 접힌 가장자리
- 모서리
- 손잡이 또는 스트랩
- 다층 접합
- 필요한 경우 배관
의도한 것을 사용하십시오.
- 재봉틀
- 바늘
- 실
- 스티치 길이
- 지갑 따위의 알맹이
- 보강
- 거품
- 점착제
그런 다음 재료가 고르게 공급되는지 확인하고 재봉 후에도 솔기가 평평하게 유지되는지 확인하십시오.
여러 레이어가 만나는 영역에 특히 주의하십시오.
유용한 테스트 순서는 다음과 같습니다.
플랫 샘플 → 접힌 샘플 → 다층 솔기 → 대표적인 가방 패널 → 프로토타입
이것은 벌크 재료가 이미 생산에 들어간 후 발견하는 것보다 훨씬 더 일찍 봉제 문제를 식별합니다.
더 광범위한 재료 승인 프로세스는 를 참조하십시오 가방 생산 전에 합성 가죽을 테스트하는 방법.
를 선택할 때 가방과 수하물을 위한 PVC 가죽, 따라서 두께는 백킹 구조, 유연성 및 최종 재봉 구조와 함께 고려해야 합니다.
Xiangze 가죽 용품 다양한 두께, 표면 곡물 및 핸드백, 배낭, 수하물 및 패션 액세서리를 위한 등받이 구조의 PVC 가방 가죽. 대량 사양이 확인되기 전에 의도된 백 구조를 사용하여 샘플을 평가할 수 있습니다.