为什么折叠时PVC皮革皱纹或变白

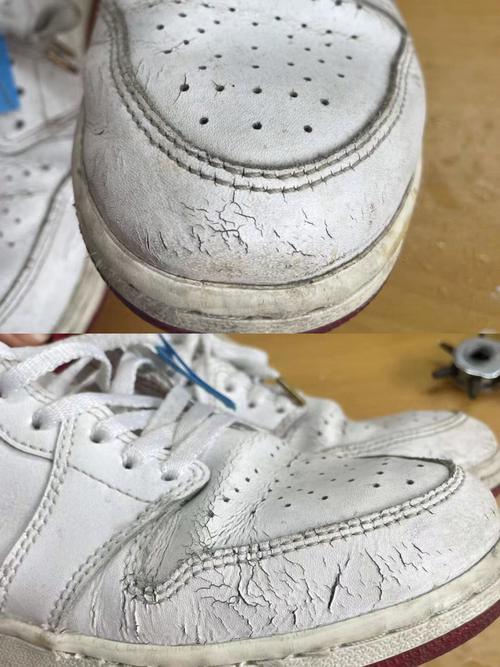
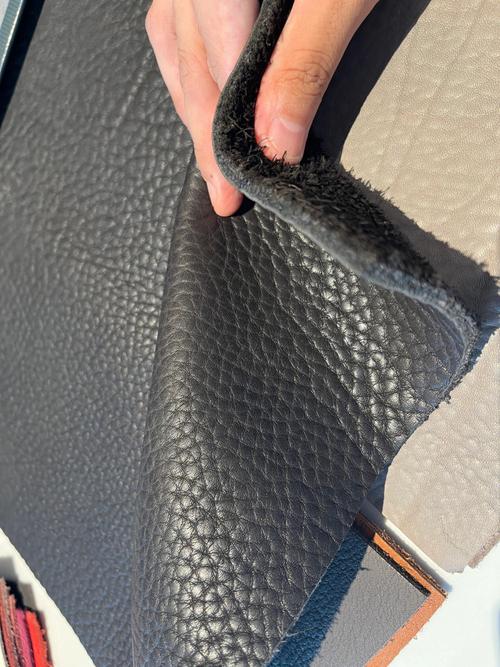
PVC 皮革在扁平时看起来完全正常,但在折叠后会出现皱纹、折痕或暂时的白色区域。
对于包包制造商来说,这些变化在角撑板、角落、襟翼、折叠边缘和小配件周围尤其明显。
原因通常不是一个因素。 折叠性能取决于 PVC 涂层、背衬织物、总厚度、表面光洁度、温度和折叠半径。
了解这些因素可以更容易地确定材料是否适合特定的袋子结构。
为什么PVC皮革在折叠时会变白
当PVC皮革弯曲时,折叠的外表面在内侧被压缩时被拉伸。
这种变形可以暂时改变光从表面反射的方式。
结果,折叠区域可能会出现:
- 颜色较浅
- 有点多云
- 沿着弯曲线的白色
- 与周围表面的光泽不同
这通常被称为 塓, 压力美白 或折叠的白色标记。
一个小的临时颜色变化并不总是意味着涂层已经失败。
重要的问题是,在材料恢复到原始形状后标记是否消失,还是作为永久性表面损坏。
| 折叠结果 | 它可能表明什么 |
|---|---|
| 释放后白色标记消失 | 暂时变形 |
| 轻微的折痕 | 表面或涂层已永久变形 |
| 表面裂缝 | 折叠超出材料柔韧性 |
| 涂层分离 | 可能的附着力或施工问题 |
| 支持仍然拉伸 | 支撑织物的过度变形 |
因此,对于袋应用,材料应在生产中预期的实际折叠半径处进行测试。
涂层厚度和配方影响折叠
PVC涂层本身对折叠行为有重大影响。
比硬、更坚硬的表面结构更柔软和更柔韧的涂层通常可以承受更紧密的弯曲。
影响结果的因素包括:
- PVC 涂层厚度
- 增塑剂系统
- 表面涂层
- 压花深度
- 光泽或哑光效果
- 印刷或金属层
- 整体材料硬度
厚材料不会自动更耐折叠。
事实上,增加厚度有时会在褶皱内部的压缩和外部拉伸之间产生更大的差异。
非常深的压花还可以使局部应力更加明显,因为凸起和凹陷区域不会均匀变形。
即使基材完好无损,金属的、高光泽的或重度成品的表面也可能比普通的哑光颗粒更清楚地显示出折痕。
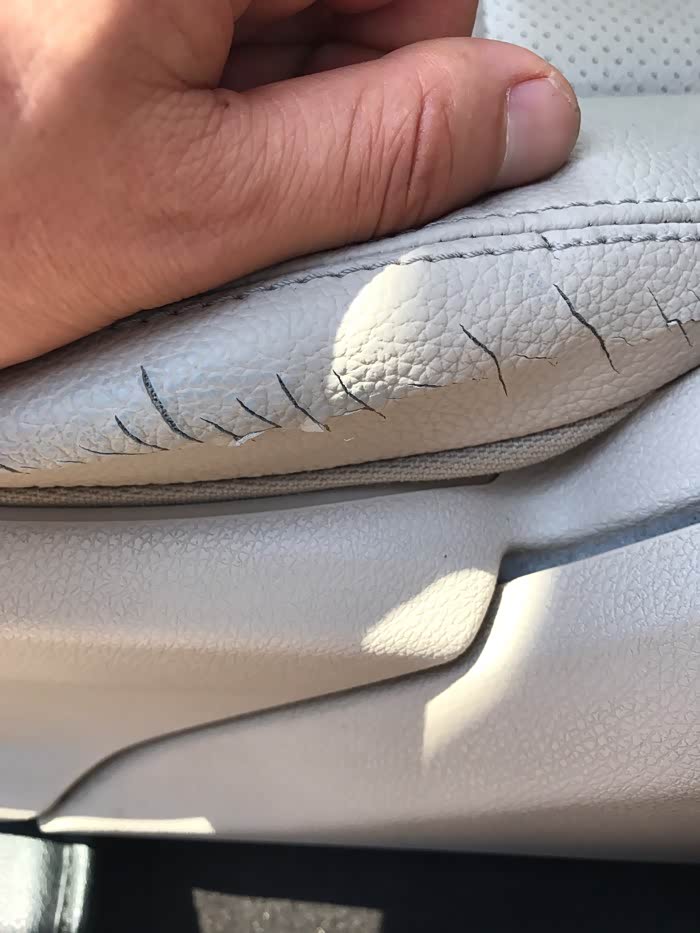
背衬面料改变材料弯曲的方式
背衬面料支持 PVC 层并控制部分材料的拉伸和恢复。
这就是为什么两种厚度相同的 PVC 皮革折叠时的表现不同。
柔性针织或拉丝背衬可以使整个材料更容易弯曲。
更稳定的编织结构可以限制移动并产生更坚固的折叠。
背衬密度、织物重量和拉伸方向也很重要。
例如:
相同的 PVC 表面 + 不同的背衬 = 不同的折叠行为
如果背衬具有定向拉伸,则在一个方向上平滑折叠的材料在另一个方向折叠时可能会表现出更大的阻力。
有关背景结构的更深入说明,请参阅 聚氯乙烯 合成皮革背衬面料:类型、结构和应用。
你也可以参考 背衬面料如何改变包包的 PVC 皮革 在为手袋、背包和行李箱选择专用材料时。
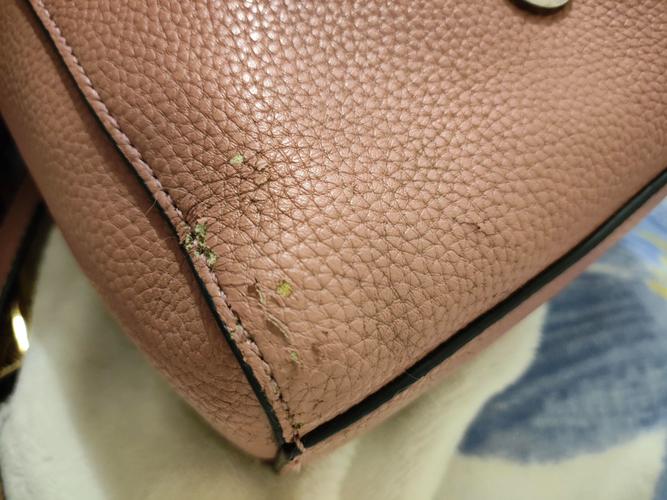
为什么PVC皮革在包角处会起皱
皱纹并不总是由材料缺陷引起的。
它们也可以由包的几何形状产生。
当一块平整的合成皮革被压在 3 维角落时,多余的材料必须在某处被压缩。
这可以创建:
- 小径向皱纹
- 在弯曲的角落周围起皱
- 不均匀的折叠在角撑板上
- 钢筋周围的表面波
- 缝合附近的局部压力
拐角半径越紧,变形越大。
袋结构也改变了结果。
例如,材料的行为可能会因以下因素而异:
| 施工因素 | 可能的影响 |
|---|---|
| 紧折叠半径 | 更集中的压力 |
| 厚强化 | 增加弯曲阻力 |
| 多层材料层 | 折叠周围更大的体积 |
| 下面是泡沫 | 更柔和的形状但更大的压缩 |
| 粘合层压 | 可以限制物料移动 |
| 密集缝合 | 将应力集中在接缝线附近 |
这就是为什么当使用平板时表现良好的材料在弯曲的袋子角落使用时仍可能起皱。
减小折叠角度、增加半径或改变内部加固有时可以在不改变皮革本身的情况下改善结果。
如何在生产前检查折叠性能
最有用的方法是在接近实际包包设计的条件下测试合成皮革。
从简单的折叠测试开始。
将材料折叠在几个半径处,而不是仅产生一个极端的 180 度折痕。
观察:
- 表面是否变白
- 颜色是否恢复
- 皱纹是否仍然存在
- 涂层是否裂开
- 背衬是否拉伸
- 层是否分开
然后使用实际的生产结构重复测试。
包括预期:
- 衬
- 加强
- 泡沫
- 胶粘剂
- 针线
- 边缘处理
一旦这些层组合,材料的行为可能会非常不同。
对于重要项目,生产小型试用面板或原型包比仅从手工样品中判断折叠性能更可靠。
看 如何在袋子生产前测试合成皮革 用于更广泛的预生产评估过程。
如果在原型阶段出现持续美白、开裂或严重起皱,可能的解决方案包括调整材料厚度、改变背衬结构、增加折叠半径或选择更灵活的表面结构。
向泽皮革供应不同厚度的聚氯乙烯合成革,用于包袋、家具、鞋类、汽车内饰和装饰应用。
对于袋式项目,材料样品可以根据预期的折叠、缝纫和加固结构进行评估,然后再确认批量生产。