汽车内饰配色PVC皮革实用指南

汽车内饰比单纯的选择“黑色”、“米色”或“棕色”更难。
座椅、门板、扶手和仪表板装饰可能使用不同的材料,但仍需要在同一辆车内进行视觉协调。
因此,对于 PVC 皮革买家来说,实际目标不仅仅是再现色号。
这是为了确保 颜色、光泽、颗粒和照明响应 在完成的内部一起工作。
从物理大师开始,而不是屏幕图像
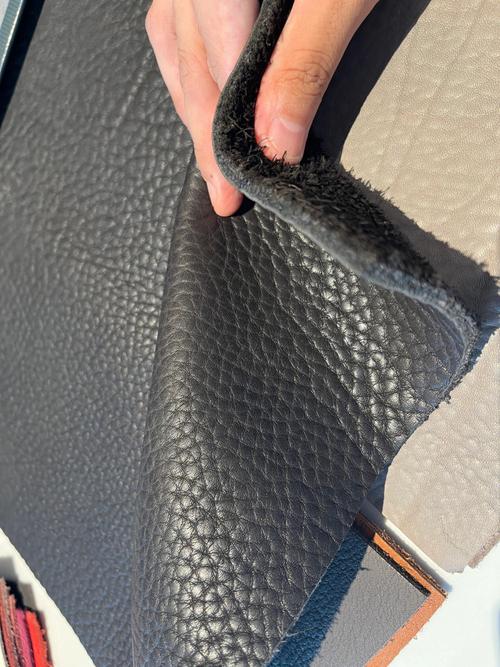
照片、PDF 彩色图表和监视器图像对初始通信很有用,但它们不应成为汽车颜色认证的最终参考。
物理主样本提供了更多信息。
| 参考 | 最终匹配的可靠性 |
|---|---|
| 电话照片 | 仅对初步讨论有用 |
| 数字颜色值 | 有用的支持信息 |
| 印刷色卡 | 更好,但印刷可以引入变化 |
| 现有的汽车零部件 | 非常有用 |
| 经批准的物理皮革样品 | 最佳生产参考 |
一个有用的请求可能是:
汽车座椅 PVC 皮革,温暖的米色,细纹,哑光饰面。 提供物理参考样本。
这比以下要精确得多:
请制作米色汽车皮革。
如果现有材料已经存在,则物理样品通常应成为整个开发和批量生产的主要比较参考。
对于汽车应用,买家可以首先通过 汽车内饰用合成革。
将仪器颜色数据与视觉审批一起使用
彩色仪器可以将测量的表面转换为数值坐标。
那个 CIE l*a*b* 系统通过以下方式描述颜色:
| 数值 | 意思 |
|---|---|
| l* | 亮度 |
| 一个* | 红色 ↔ 绿色方向 |
| B* | 黄色 ↔ 蓝色方向 |
ISO/CIE 11664-4 定义了 CIE 1976 L*a*b* 颜色空间和计算颜色差异的方法。
用于工业配色, ΔE 值通常用于描述参考和新样本之间的数值差异。
ASTM D2244-25 涵盖仪器测量中的颜色公差和色差的计算,并推荐现代色差方法,例如 CIEDE2000 (ΔE00) 用于小的工业色差。 重要的是,它还指出买方和卖方应该就可接受的容差达成一致,而不是假设每种产品的一个通用 ΔE 值。
所以买家应该避免这样的规则:
“ΔE 低于 1.0 总是可以接受的。”
一个更好的规范是:
测量方法 + 照明条件 + 色差公式 + 一致性公差 + 视觉认可
这对实际生产控制更有用。
纹理、光泽和光线可以改变感知的颜色
两个 PVC 皮革样品具有非常相似的仪器颜色值,并且在车辆内部看起来仍然不同。
为什么?
因为外表不仅仅受到色素的影响。
| 因子 | 可能的视觉效果 |
|---|---|
| 深谷 | 创造更多的阴影,可能看起来更暗 |
| 细粒 | 经常显得更统一 |
| 高光泽 | 产生更强的反射 |
| 哑光饰面 | 可以看起来更柔软或更不饱和 |
| 穿孔 | 改变可见光/暗平衡 |
| 表面涂层 | 可能会略微改变色调或光泽 |
ASTM D2244特别指出, 光泽和纹理会影响测量色差与视觉可接受性之间的关系。
照明是另一个问题。
一对样品可能在日光下匹配,但在另一个光源下看起来不同。 这被称为 同性恋。
供参考,用于成品皮革的 ISO 22700 D65 日光 作为标准光源和 D65/10° 的颜色匹配和异构评估条件。 虽然本标准是针对成品皮革而非专门针对 PVC 涂层合成皮革编写的,但其原理是有用的:颜色匹配应在受控照明下进行检查,而不是仅在工厂或办公室照明下进行检查。
因此,对于汽车项目,在不止一种相关照明条件下检查批准的样品是有用的。
批量生产前批准颜色
最安全的颜色匹配过程不是:
照片 → 色彩配方 → 批量生产
它是:
参考 → 试验样品 → 测量 → 视觉比较 → 组件评估 → 批准的主 → 批量生产
一个实际的审批流程可以是这样的:
| 阶段 | 确认什么 |
|---|---|
| 参考 | 物理主组件或现有组件 |
| 试用样本 | 初始PVC皮革颜色 |
| 仪器检查 | L*a*b* / ΔE00 比较 |
| 视觉检查 | 颜色、光泽和纹理 |
| 照明检查 | 日光和其他相关照明 |
| 组件检查 | 与座椅、门板或装饰件进行比较 |
| 赞同 | 签署或保留批准的物理样本 |
| 批量控制 | 比较生产与批准的主 |
特别重要的一点是 组件接近度。
当两种材料相距较远时,可能会接受轻微的色差,但当它们直接沿着接缝或相邻的装饰板相遇时更为明显。 ASTM D2244 还指出,样品接近会影响商业色彩的可接受性。
出于这个原因,汽车 PVC 皮革应尽可能与周围的内部材料一起获得批准。
实用规则很简单:
不要仅通过颜色编号批准汽车 PVC 皮革。 一起批准物理材料——颜色、纹理、光泽和照明响应。
对于需要从现有参考进行颜色匹配的项目,买家还可以看到 如何与现有材料样品中的 PVC 皮革相匹配 或 联系香泽皮革 与参考材料和汽车应用。